Entenda como a programação CLP integra máquinas, sensores e periféricos para coordenar uma linha industrial com controle e segurança.
A programação CLP está por trás de boa parte das decisões que acontecem automaticamente em uma linha industrial. Quando um sensor identifica um produto, uma esteira parte, um motor reduz a velocidade ou uma máquina aguarda o equipamento seguinte, existe uma lógica coordenando essas ações.
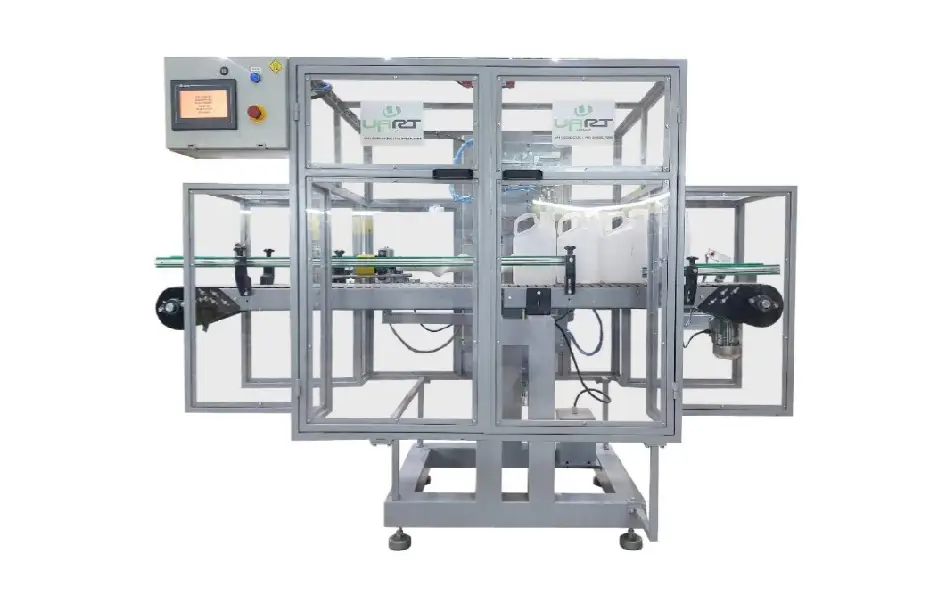
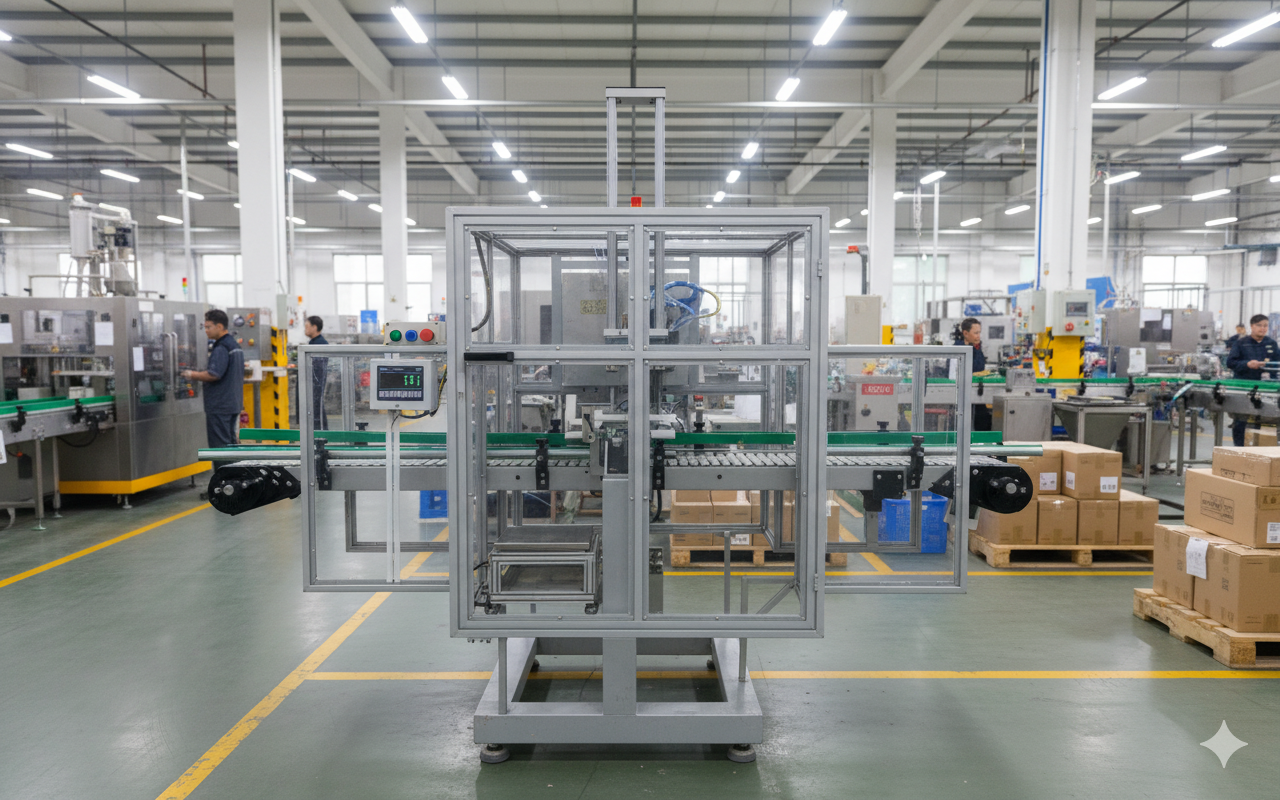
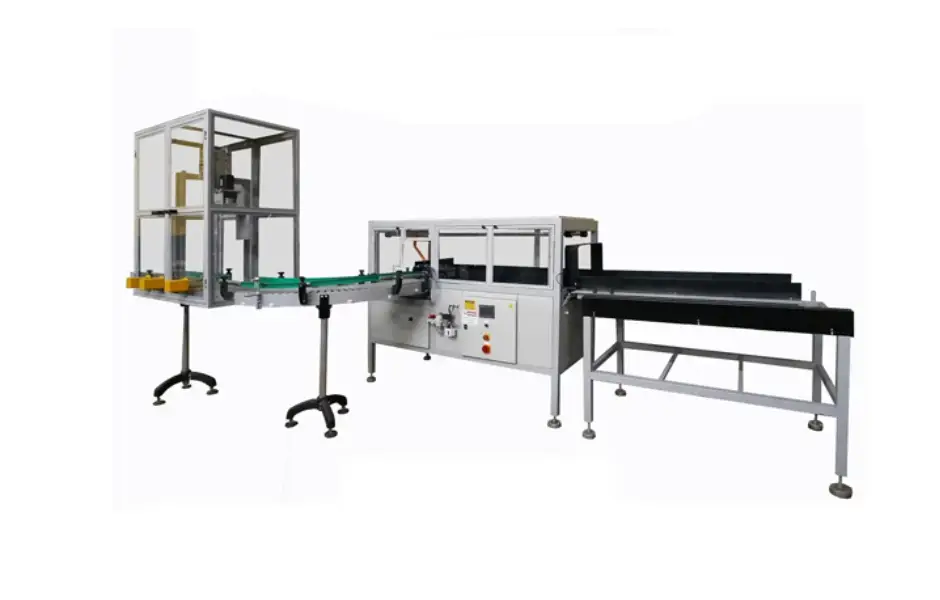
Esse trabalho ganha ainda mais importância em linhas formadas por equipamentos de diferentes funções. Sopradoras, esteiras, trimmers, degoladores, balanças, ensacadeiras e outros periféricos precisam trocar sinais e respeitar uma sequência para que a produção flua.
Na prática, o CLP funciona como um ponto de controle capaz de interpretar condições do processo e enviar comandos aos equipamentos. É essa coordenação que transforma várias máquinas independentes em uma linha de produção integrada.
O que é programação CLP e qual sua função na indústria?
CLP é a sigla para Controlador Lógico Programável. Trata-se de um equipamento desenvolvido para controlar processos industriais a partir de uma lógica previamente configurada, recebendo informações de campo e tomando decisões conforme as condições programadas.
Segundo publicação técnica do Instituto Federal de Santa Catarina, o controlador atua como elo de integração entre dispositivos de campo. Entradas, saídas, memória, unidade de processamento e comunicação trabalham em conjunto para executar as atividades definidas no programa.
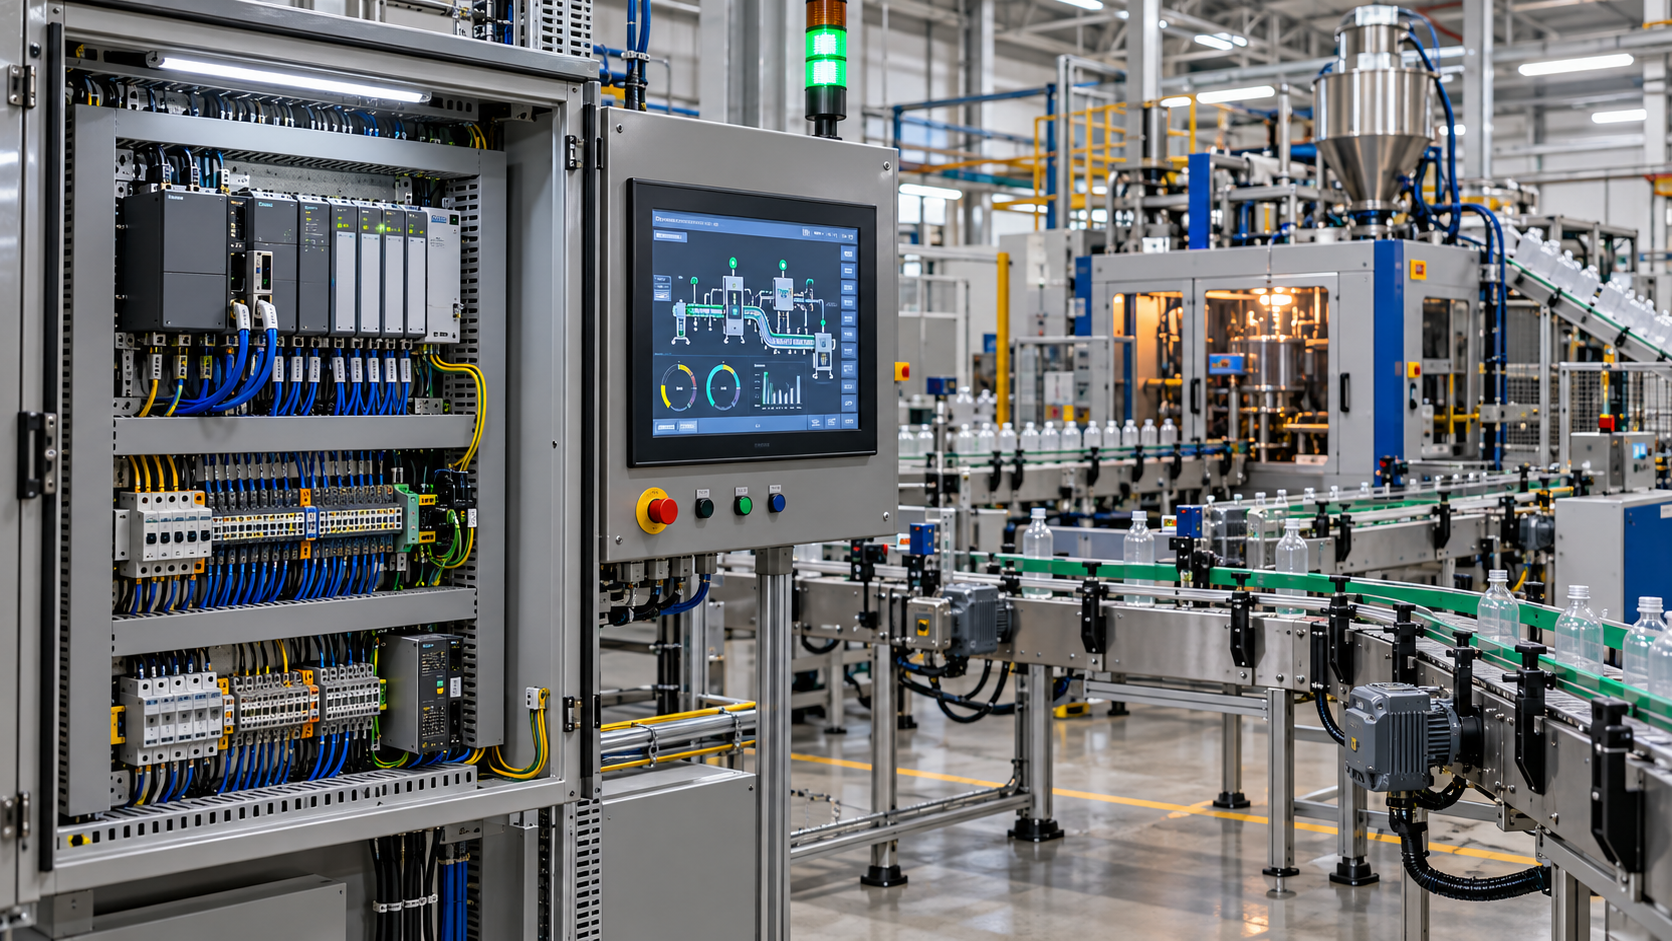
Imagine uma esteira recebendo frascos de uma sopradora. Um sensor identifica a chegada das embalagens e envia essa informação ao CLP. Conforme a programação, o controlador pode liberar o transporte, acionar outro equipamento ou interromper o processo caso exista uma condição anormal.
Por isso, programar um CLP significa definir como a linha deverá reagir a cada condição de operação. Velocidade, presença de produtos, níveis, temperaturas, posição de componentes e sinais de falha podem fazer parte dessa lógica.
Como a programação CLP integra diferentes equipamentos?
A integração começa pelo mapeamento do processo. Antes de escrever a lógica, é necessário entender quais equipamentos participam da linha, quais informações cada um fornece e quais comandos precisam receber durante a produção.
Sensores, botoeiras, chaves e instrumentos enviam sinais para as entradas do controlador. O CLP processa essas informações e utiliza suas saídas para comandar contatores, válvulas, motores, sinalizadores, inversores de frequência e outros dispositivos.
O controlador também pode trocar dados com interfaces homem-máquina, sistemas supervisórios e outros componentes da automação. O SENAI Pernambuco, por exemplo, inclui a configuração da comunicação entre CLP, inversor de frequência, IHM e sistema supervisório entre as competências de integração de sistemas industriais.
O resultado aparece na sincronização da produção. Cada equipamento passa a executar sua etapa no momento correto, considerando o estado das demais máquinas e as condições programadas para liberar ou bloquear determinada operação.
| Elemento da linha | Informação ou função | Atuação da programação CLP |
| Sensores | Presença, posição ou condição | Enviam sinais usados pela lógica |
| Esteiras | Transporte de produtos | Partida, parada e sincronização |
| Motores e inversores | Movimento e velocidade | Controle de acionamento e frequência |
| IHM | Operação e visualização | Exibe estados, alarmes e comandos |
| Periféricos | Etapas específicas do processo | Trocam sinais de liberação e confirmação |
| Sistemas de segurança | Condições seguras de operação | Participam da lógica de proteção aplicável |
Da entrada do sinal à ação da máquina
Um exemplo simples ajuda a visualizar o processo. Quando um sensor detecta um frasco chegando ao final de uma esteira, esse sinal entra no CLP e passa pela lógica definida pelo programador.
O sistema verifica outras condições antes de executar a próxima ação. Pode conferir se o equipamento seguinte está disponível, se não existe falha ativa e se todas as permissões necessárias estão presentes.
Se as condições forem atendidas, o CLP libera a operação. Caso alguma delas não esteja correta, a programação pode manter a esteira parada e apresentar um alarme na IHM para orientar a equipe responsável.
Essa lógica de permissões e confirmações evita comandos isolados. Uma máquina passa a considerar o estado das outras antes de agir, algo fundamental em processos contínuos ou com grande quantidade de periféricos.
Por que a integração por CLP ajuda a reduzir falhas?
Uma linha sem comunicação adequada entre seus equipamentos fica mais sujeita a paradas por acúmulo de produtos, acionamentos fora de sequência e dificuldades para localizar a origem de uma falha.
Com uma programação CLP bem estruturada, a lógica pode monitorar estados importantes da produção e indicar quando determinada condição esperada não ocorreu. Isso facilita o diagnóstico realizado pela manutenção.
Alarmes também podem ser configurados para situações específicas. Em vez de apresentar apenas uma mensagem genérica de falha, o sistema pode informar qual sensor não respondeu, qual equipamento não confirmou partida ou em qual etapa a sequência foi interrompida.
Há impacto direto sobre o processo produtivo. Um estudo publicado pela Universidade Federal Rural do Semi-Árido mostrou, em uma aplicação específica de automação envolvendo CLP e IHM, incremento de 35% na produtividade da linha analisada. Os resultados de cada projeto, naturalmente, dependem das condições da operação.
Segurança deve fazer parte do projeto de programação CLP
Integração industrial também envolve segurança. A lógica de produção precisa ser desenvolvida considerando análise de riscos, arquitetura elétrica, dispositivos empregados e requisitos técnicos aplicáveis à máquina ou ao processo.
A NR-12 do Ministério do Trabalho e Emprego estabelece referências, princípios e medidas de proteção para preservar a saúde e a integridade física dos trabalhadores que utilizam máquinas e equipamentos.
Isso significa que simplesmente inserir uma condição no programa de um CLP convencional não transforma essa função em um sistema de segurança. A solução adequada depende da avaliação de risco e dos componentes de segurança previstos para cada aplicação.
Produção e segurança precisam ser pensadas juntas desde o projeto. Essa abordagem reduz adaptações posteriores e ajuda a criar uma automação coerente com as características reais da instalação.
CLP convencional e funções relacionadas à segurança
O CLP convencional pode comandar inúmeras funções operacionais da linha, como transporte, temporizações, sequências, receitas e comunicação com equipamentos periféricos.
Já funções relacionadas à segurança exigem análise específica. Dependendo do nível de risco e da arquitetura definida no projeto, podem ser necessários relés de segurança, controladores próprios ou CLPs de segurança.
A própria documentação da NR-12 reconhece controladores configuráveis e CLPs de segurança entre os elementos que podem compor sistemas relacionados à segurança, desde que empregados conforme os requisitos técnicos aplicáveis.
Por isso, a escolha do controlador não deve considerar somente quantidade de entradas e saídas. Comunicação, expansão futura, disponibilidade de componentes, manutenção e requisitos de segurança também precisam entrar na especificação.
O que avaliar em um projeto de programação CLP?
Um bom projeto começa entendendo a linha como um conjunto. É preciso mapear equipamentos existentes, sinais disponíveis, modos de operação, velocidades, pontos de acumulação e condições necessárias para que cada etapa seja liberada.
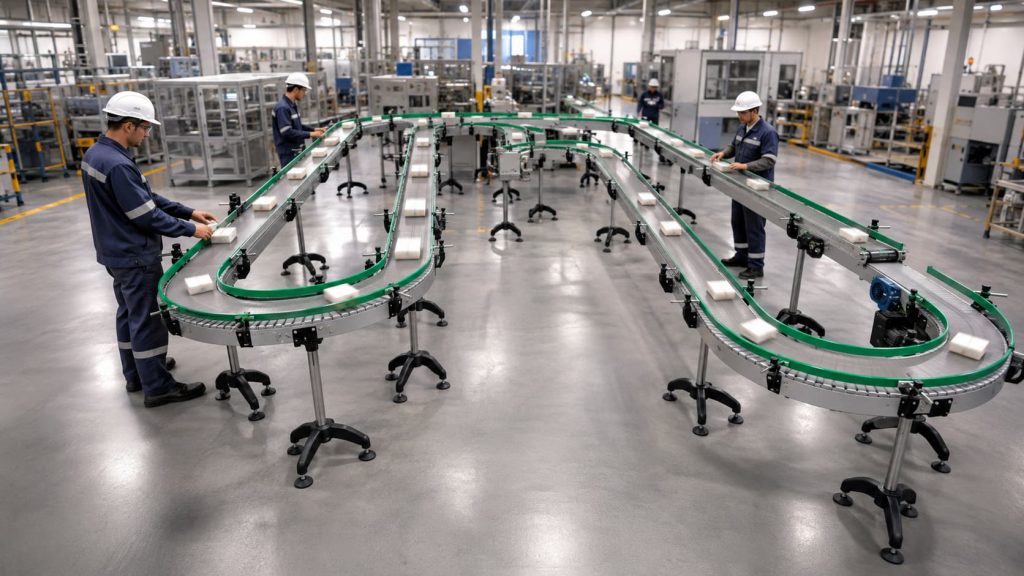
Também vale pensar no futuro. Uma arquitetura com possibilidade de expansão tende a facilitar a instalação de novas esteiras, sensores, periféricos ou estações sem exigir a reconstrução completa do sistema de controle.
A documentação merece atenção semelhante. Identificação de entradas e saídas, diagramas atualizados, descrição das sequências e organização do software reduzem o tempo gasto quando uma manutenção ou alteração se torna necessária.
Por fim, existe o conhecimento de processo. Programar comandos é apenas uma parte do trabalho; entender como as máquinas precisam conversar entre si é o que torna a integração eficiente. Projetos personalizados costumam responder melhor às particularidades de cada linha industrial.
Programação CLP pode tornar a linha mais integrada
A programação CLP cria uma lógica comum para máquinas que executam tarefas diferentes. É por meio dela que sensores, acionamentos, periféricos e interfaces conseguem trabalhar de maneira coordenada.
Em linhas de sopro, por exemplo, essa integração pode abranger desde a saída da sopradora até etapas de transporte, acabamento, controle, pesagem ou acondicionamento do produto.
Quando o projeto considera processo, comunicação, manutenção e segurança desde o início, a automação se torna mais fácil de operar e de diagnosticar. A empresa também ganha uma base mais organizada para futuras ampliações.
Para indústrias que pretendem integrar máquinas novas a uma estrutura existente, avaliar a programação e a arquitetura do CLP antes da instalação ajuda a evitar incompatibilidades, retrabalhos e paradas prolongadas.
Fale com a UART Automação
Sua linha precisa integrar equipamentos, periféricos ou novos sistemas de controle? Converse com a equipe técnica da UART Automação e avalie uma solução de programação CLP desenvolvida de acordo com as características do seu processo industrial.